O wysokiej wytrzymałości przezroczysty arkusz akrylu
Jednym z popularnych produktów Oleg jest wyraźny arkusz akrylowy, a nasza silna zdolność produkcy...


Wyprodukowanie podstawy ekspozycyjnej z odlewanego akrylu o grubości 180 mm kosztuje około 7,50 USD za część, jednak budżety na projekty akrylowe w rzeczywistości załamują się na oprzyrządowaniu. Standardoweoweowa rama formy oferowana przez chińskiego przetwórcę kosztuje mniej niż 1200 USD, a jej montaż zajmuje od trzech do pięciu dni. Niestandardowa forma PMMA do tej samej części została wyceniona na od 9 000 do 28 000 dolarów w 2025 r., na sześć do dziesięciu tygodni przed pojawieniem się pierwszej jednostki nadającej się do sprzedaży.
Właśnie z powodu tej luki pytanie dotyczące formy niestandardowej i standardowej prawie nigdy nie dotyczy jakości. Chodzi o objętość, geometrię i oczekiwane ruchy projektu po uruchomieniu.
W produkcji akrylu standardowa forma to wstępnie zaprojektowane narzędzie zbudowane według skatalogowanej geometrii, którą mogą współdzielić dziesiątki produktów, podczas gdy niestandardowa forma jest obrabiana maszynowo do wymiarów, kątów pochylenia i tekstury powierzchni jednej konkretnej części.
Rozróżnienie to różni się w zależności od trzech szlaków produkcyjnych, a kupujący często je mylą.
Niestandardowe oprzyrządowanie staje się tańszą metodą przy około 6700 częściach typowego komponentu wyświetlacza akrylowego, przy założeniu kosztów oprzyrządowania wynoszących 12 000 USD i oszczędności 1,80 USD na części na dodatkowym przycinaniu i przeróbkach.
| Roczny wolumen | Standardowa forma | Niestandardowa forma | Tańsza trasa |
| 1000 części | 9300 dolarów | 19 500 dolarów | Standard |
| 5000 części | 46 500 dolarów | 49 500 dolarów | Standard |
| 6700 części | 62 310 dolarów | 62 250 dolarów | Próg rentowności |
| 10 000 części | 93 000 dolarów | 87 000 dolarów | Niestandardowe |
| 25 000 części | 232 500 dolarów | 199 500 dolarów | Niestandardowe |
Koszt części w USD przy czterech rocznych ilościach
Próg rentowności to zakres, a nie stała liczba.
Zmiana ceny żywicy PMMA o 8 do 12 procent przesuwa punkt przecięcia o 800 do 1500 części, dlatego należy dokonać ponownych obliczeń w momencie składania zamówienia, a nie w momencie zatwierdzenia projektu.
Wybierz standardową formę, jeśli część akceptuje wymiary skatalogowane, gdy roczna wielkość produkcji utrzymuje się poniżej około 5000 sztuk lub gdy projekt jest wciąż w fazie rozwoju.
Dzięki standardowym formatom dostarczanie arkuszy jest proste. OLEG odlewa blachy o grubości od 1,5 mm do 30 mm w obu popularnych rozmiarach płyt, co pasuje do większości standardowych ramek do termoformowania bez niestandardowego półfabrykatu. Kupujący mapujący te formaty na rzeczywiste zespoły, mogą zapoznać się z plikami Instrukcja aplikacji akrylu dla ograniczeń formowania i wytwarzania.
Niestandardowa forma zwraca się, gdy spełnione są jednocześnie trzy warunki: wielkość produkcji powyżej 7000 sztuk rocznie, geometria, której nie są w stanie odtworzyć skatalogowane narzędzia oraz zamrożenie projektu na co najmniej 18 miesięcy.
Narzędzie jest tak dobre, jak data zamrożenia za nim. Wycięcie ubytku na 12 tygodni przed zakończeniem ruchu projektu powoduje, że zasób o wartości 12 000 USD staje się zleceniem przeróbki o wartości 12 000 USD.
Kolor to drugi powód, dla którego kupujący decydują się na niestandardowe narzędzia. Odlewany arkusz jest raczej wylewany, a nie wytłaczany, dzięki czemu dopasowany kolor można przypisać do jednej partii produkcyjnej, a w przypadku wypraski nie występują przycięte krawędzie, które uwidaczniają różnice kolorystyczne. The katalog kolorów podaje zakresy półprzezroczystości, nieprzezroczystości i brokatu, które można porównać z próbką fizyczną przed wycięciem ubytku.
Formy niestandardowe zazwyczaj wytrzymują plus minus 0,15 mm w przypadku wymiarów krytycznych w porównaniu z plus minus 0,5 mm w przypadku standardowych narzędzi, a większość tej różnicy wynika z operacji wtórnych, a nie z samego narzędzia.
| Parametr | Standardowa forma | Niestandardowa forma |
| Tolerancja wymiarowa | plus minus 0,5 mm | plus minus 0,15 mm |
| Minimalna grubość ścianki | 2,5 mm | 1,5 mm |
| Wymagany kąt pochylenia | 3 do 5 stopni | 1 do 2 stopni |
| Widoczne wykończenie powierzchni | Stan po obróbce maszynowej, lekkie zamglenie | SPI A-1 polerowany |
| Ustaw czas realizacji | 3 do 5 dni | 6 do 10 tygodni |
| Koszt późnej zmiany projektu | Niski, wymiana wkładek | Wysokie, ponownie wycięte ubytki |
Tolerancja jest funkcją nabytą, a nie domyślną. Jeśli na rysunku nie określono punktu odniesienia ani limitu, oba typy narzędzi dostarczą części, które przejdą kontrolę, ale nadal nie zostaną zmontowane.
Części wystawione na działanie światła słonecznego obniżają próg rentowności, ponieważ standardowe oprzyrządowanie pozostawia przycięte krawędzie i zamglenie powierzchni, które ulegają efektowi atmosferycznemu szybciej niż w przypadku wykończenia formowanego.
Oznakowania, przeszklenia świetlików i gabloty zewnętrzne zwykle łączą arkusz odlewany z powłoką anty-UV z niestandardowymi narzędziami, ponieważ pojedyncza wnęka kontroluje grubość ścian w serii kilku tysięcy paneli i usuwa wykończenie krawędzi, które przyspiesza żółknięcie. Wypolerowana wnęka i arkusz odporny na promieniowanie UV to połączenie, które utrzymuje wygląd przez 10 lat ekspozycji zewnętrznej.
Części zewnętrzne rzadko uzasadniają zastosowanie standardowego oprzyrządowania dwukrotnie.
Przeróbki zniszczonych jednostek kosztują więcej niż rabat na narzędzia, więc programy plenerowe osiągają rentowność w pobliżu 4000 jednostek, a nie 6700.
Około 6700 części do komponentu wyświetlacza, 12 000 USD na oprzyrządowanie i 1,80 USD na część zaoszczędzonej pracy dodatkowej. Części o wąskich tolerancjach lub powierzchniach klasy A pękają jeszcze bliżej 4000 jednostek, ponieważ koszt przycięcia i odrzucenia w przypadku standardowego oprzyrządowania jest wyższy.
Tak i jest to najczęstsza trasa. Standardowe oprzyrządowanie sprawdza dopasowanie, kolor i zapotrzebowanie rynku w ciągu trzech do pięciu dni, a następnie po ustaleniu daty zamrożenia następuje wykonanie oprzyrządowania niestandardowego. Zaplanuj na początku drugą rundę oprzyrządowania, aby zmiana nigdy nie spowodowała wstrzymania produkcji.
Częściowo. Polerowane wgłębienie SPI A-1 zapewnia gładszą powierzchnię niż standardowe narzędzie po obróbce mechanicznej, co zmniejsza zamglenie. Większy zysk pochodzi z arkusza, ponieważ odlany arkusz akrylowy przepuszcza około 92 procent światła, a formowana część pozwala uniknąć śladów ścierania, które rozpraszają światło.
Większość standardowych ram akceptuje blachę o grubości od 2 mm do 12 mm bez modyfikacji. Poniżej 2 mm arkusz ugina się podczas formowania, a powyżej 12 mm potrzebny jest podgrzewany wspornik płyty lub niestandardowa rama. Ponieważ firma OLEG odlewa arkusze o grubości od 1,5 mm do 30 mm, grube części często można rozpocząć od standardowego półwyrobu, a nie od niestandardowego narzędzia.
Zanim zaczniesz ciąć stal, przeprowadź obliczenia.
Objętość, tolerancja i data zamrożenia decydują o narzędziu. Wszystko inne to szczegół do uzgodnienia.

Jednym z popularnych produktów Oleg jest wyraźny arkusz akrylowy, a nasza silna zdolność produkcy...
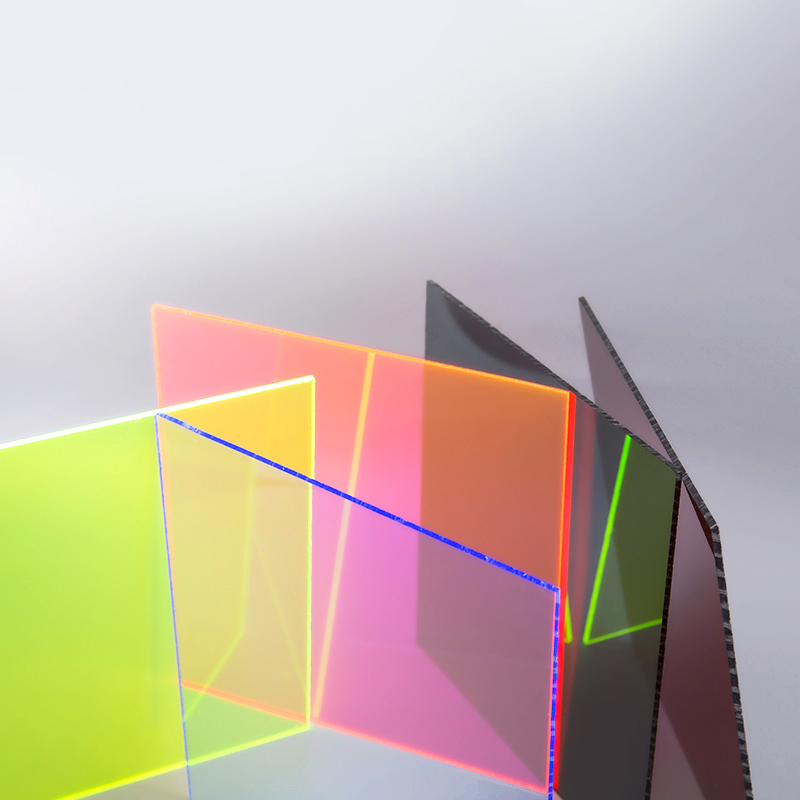
Produkty Oleg, których surowcem jest dziewica z Mitsubishi. Oleg jest jednym z 5 najlepszych odle...

Produkt Olegowy, którego surowcem jest dziewica z Mitsubishi. Kolor jest bardzo jednolity, czysty...

Złoty arkusz akrylowy ma w materiale niewielkie złoto, które powodują luksusowy efekt. • W...
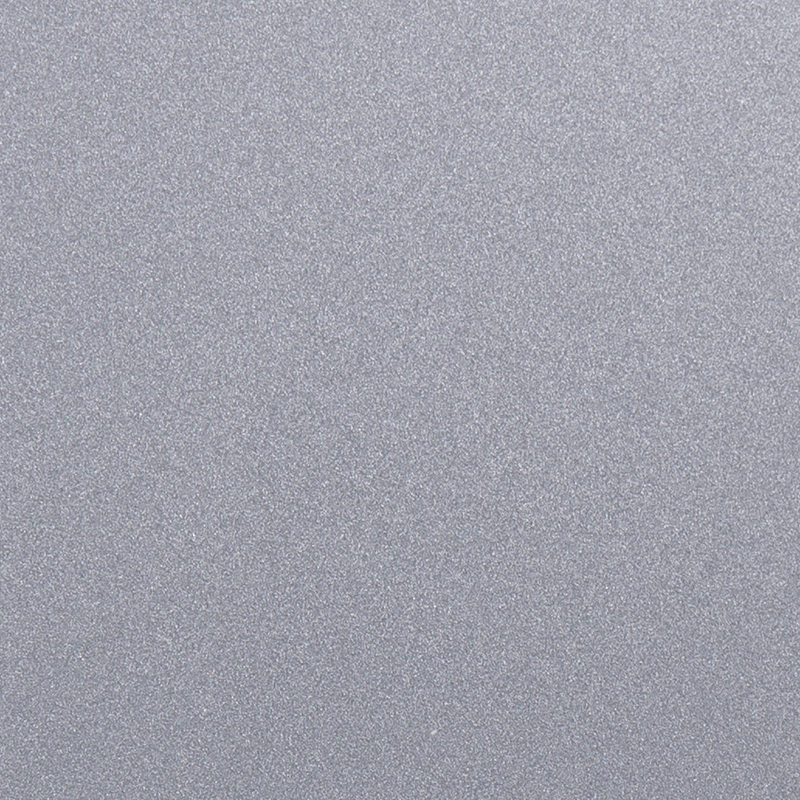
Srebrny arkusz akrylowy ma w materiale małe srebrne błyszki, co powoduje elegancki efekt. ...

Oleg jest profesjonalnym producentem odlewanego arkusza akrylowego, oferującego wysokiej jakości ...

Oleg podwójny mroczny arkusz akrylowy ma matowe wykończenie po obu stronach. Jego nowoczesny w...
• Odporność UV: odporna na degradację ze światła UV, zachowuje swój oryginalny kolor i przejrzyst...
